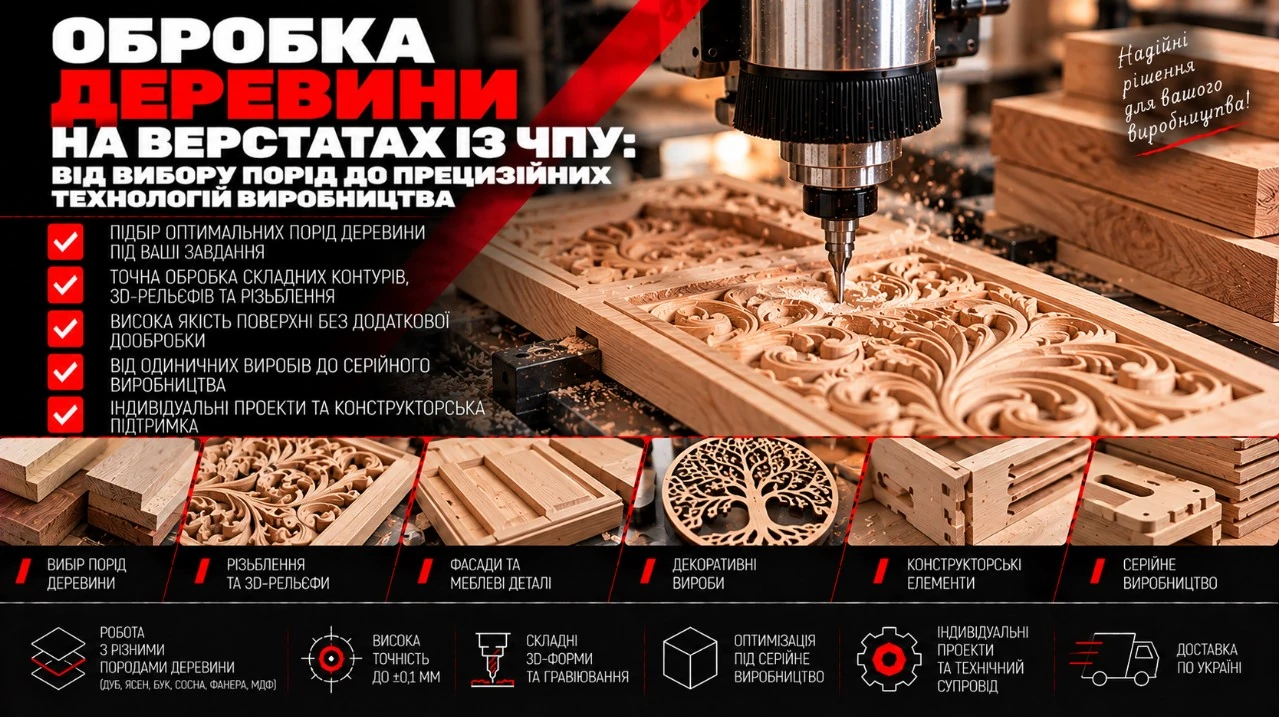
Обробка деревини на верстатах із ЧПУ: від вибору порід до прецизійних технологій виробництва
Все про лазерну різку, фрезерування, матеріали, вироби та можливості сучасного ЧПУ виробництва
Головна
⁄
Публікації
⁄
Обробка деревини на верстатах із ЧПУ: від вибору порід до прецизійних технологій виробництва
29 Жовтня, 2026
Обробка деревини на верстатах із ЧПУ: від вибору порід до прецизійних технологій виробництва
Деревообробка завжди вважалася мистецтвом, яке вимагає неабиякої майстерності та досвіду. Проте класичні ручні методи та робота на універсальних верстатах мають суттєві обмеження: людський фактор, низька швидкість серійного випуску, складність повторення деталей і відчутний відсоток браку.
Сучасні верстати з числовим програмним керуванням (ЧПУ) кардинально змінили підхід до роботи з деревиною. Автоматизоване обладнання під керуванням комп’ютерних систем дозволяє втілювати найскладніші інженерні та дизайнерські задуми з мікронною точністю, повним контролем траєкторії та високою швидкістю виконання.
Виробнича компанія Frezer Lazer (м. Дніпро) забезпечує повний комплекс послуг із криволінійного розкрою, вибірки пазів, 3D-фрезерування та гравіювання масиву деревини, фанери і меблевого щита. У цьому детальному посібнику ми розберемо всі тонкощі ЧПУ-обробки дерева: від характеристик порід до передових технік та усунення виробничих дефектів.
Як працює технологія ЧПУ-обробки деревини
Процес обробки базується на перетворенні цифрового креслення в фізичний виріб без прямого ручного втручання в зону різу. Система об’єднує три ключові складові:
Програмне забезпечення (CAD/CAM): В інженерній програмі (CAD) створюється двовимірний кресленик або 3D-модель, яка потім у модулі CAM транслюється в машинний код (G-код). Програма розраховує траєкторію інструменту, точки врізання, глибину за прохід та швидкості.
Фрезерний або лазерний верстат із ЧПУ: Сервоприводи переміщують шпиндель або лазерну головку суворо за координатами осей X, Y, Z.
Матеріал (деревина): Тверді, м’які чи плитні матеріали, що надійно фіксуються на робочому столі.
Вибір деревини: тверді та м’які породи для ЧПУ-проєктів
Кожна порода дерева має унікальну щільність, смолистість, напрямок волокон і вологість. Грамотний підбір матеріалу визначає не лише зовнішній вигляд, а й режими різання та ресурс інструменту.
Тверді породи деревини
Мають високу щільність волокон, витримують серйозні експлуатаційні навантаження і чудово зберігають дрібну деталізацію. Вони вимагають потужних шпинделів, знижених швидкостей подачі та виключно гострого твердосплавного інструменту:
Дуб: Виняткова міцність та зносостійкість. Ідеальний вибір для масивних меблів, стільниць, підлогових покриттів і сходів.
Ясен: За міцністю не поступається дубу, але має більшу в’язкість та еластичність. Чудово підходить для гнутих меблевих каркасів і спортивного реманенту.
Бук: Вирізняється однорідною щільною текстурою, легко шліфується та полірується, але чутливий до вологості. Оптимальний для внутрішніх меблевих деталей, стільців і ручок.
Горіх: Преміальна деревина благородного темного кольору з виразним малюнком волокон. Застосовується для елітної меблевої продукції, прикладів, сувенірів та ексклюзивних настінних панно.
Клен і береза: Завдяки дрібнопористій рівномірній структурі дають найчистіший різ без виривів. Клен затребуваний у виробництві кухонного інвентарю та музичних інструментів, а високосортна береза — базовий матеріал для фанери підвищеної міцності.
Вишня та вільха: Мають м’яку, податливу для фрези структуру та насичений відтінок, ідеальні для художнього різьблення і кабінетних інтер’єрів.
М’які породи деревини
Легші за вагою, доступні за вартістю та легше піддаються розкрою, що знижує знос різальних крайок. Проте м’яка сировина схильна до вм’ятин і вириву волокон:
Сосна та ялина: Доступні, широко розповсюджені матеріали. Застосовуються для чорнових каркасів, бюджетних меблів, прототипування та виготовлення тари. Вимагають високих обертів і чистки фрез від налипання природної смоли.
Кедр і модрина: Мають природну біостійкість до гниття та вологи, завдяки чому незамінні для садово-паркових меблів, фасадного планкена та альтанок.
Підготовка до фрезерування: 8 обов’язкових кроків
Щоб досягти промислової точності та уникнути пошкодження заготовки, технологи дотримуються чіткого регламенту:
Організація безпеки та аспірації: Деревний пил і стружка накопичуються миттєво. Наявність потужного стружковідсмоктувача захищає механіку верстата і запобігає займанню.
Контроль вологості сировини: Деревина повинна пройти якісну камерну сушку (оптимально 8–10% вологості). Вологий масив деформується і тріскається під час і після фрезерування.
Перевірка геометрії верстата: Регулярне калібрування перпендикулярності осей та перевірка відсутності люфтів у підшипниках і зубчастих рейках.
Вибір різального інструменту: Застосування спеціалізованих фрез (спіральних із викидом стружки вгору або вниз, компресійних для фанери, сферичних для 3D, V-подібних для фасок і гравіювання).
Налаштування CAM-параметрів: Підбір співвідношення швидкості подачі (мм/хв) та частоти обертання шпинделя (об/хв) згідно з щільністю породи. Обов’язкова комп’ютерна 3D-симуляція обробки.
Надійна фіксація заготовки: Використання вакуумного столу або механічних притисків. Зсув деталі навіть на частку міліметра зіпсує виріб і може зламати фрезу.
Тестове пристрілювання: Перевірка траєкторії на чорновому матеріалі або прогін програми на холостому ходу над заготовкою для виключення виходу за межі поля.
Контроль процесу оператором: Моніторинг звуку різання, стану видалення стружки та температурного режиму інструменту.
Базові та просунуті техніки ЧПУ-обробки дерева
Техніка
Інструмент / Обладнання
Призначення та переваги
Контурний розкрій
Кінцеві компресійні та спіральні фрези
Швидкісне наскрізне розпилювання листових матеріалів і щитів без сколів на лицьових площинах.
Технологія Нестінг (Nesting)
ЧПУ з вакуумним столом та CAM-оптимізацією
Компактна розкладка десятків різних деталей на одному листі. Знижує відходи сировини на 15–25%.
Свердління присадочних отворів
Свердлильні групи, свердла глухого/наскрізного типу
Формування взаємопов’язаних отворів під шканти, мініфікси та меблеві завіси з мікронною повторюваністю.
Виготовлення тіл обертання: балясин, гнутих ніжок столів «кабріоль», різьблених колон і статуеток.
Інкрустація та маркетрі
Тонкі кінцеві та V-подібні гравери
Вибірка мікропазів і точне вирізання вставок із контрастного дерева, смоли чи металу без швів і люфтів.
Точні столярні замки
Фасонні пазові фрези
Автоматичне випилювання класичних з’єднань типу «ластівчин хвіст», глухих і наскрізних шипів для ящиків і рам.
Лазерне гравіювання та маркування
CO₂-лазерні верстати
Безконтактне нанесення написів, логотипів, штрихкодів та фотографічних зображень із затемненням деревини.
Типові виробничі дефекти та шляхи їх усунення
Навіть на високоточних верстатах недотримання технології може викликати брак. Головні проблеми та алгоритми їх вирішення:
Припалини та потемніння кромки: Виникають через тертя затупленого інструменту або надто низьку швидкість подачі при високих обертах шпинделя (фреза буквально «полірує» та палить одне й те саме місце).Рішення: Заточити або замінити фрезу, підвищити швидкість робочої подачі, очистити канавки від нагару смоли.
Сколи та виривання волокон: Трапляються через занадто велику глибину зняття за один прохід або застосування прямозубих фрез замість спіральних.Рішення: Зменшити глибину проходу, використовувати фрези зустрічно-попутного різання (компресійні), наклеїти малярну стрічку по лінії різу для фіксації верхнього шару шпону.
Ворсистість поверхні: Характерна для м’якої деревини з низькою щільністю або під час обробки вздовж пухких шарів.Рішення: Збільшити частоту обертання шпинделя, використовувати чистовий прохід зі зняттям мінімального припуску (0,3–0,5 мм).
Сходинки та сліди вібрації (хвилястість торця): Свідчать про недостатній притиск деталі, надмірний виліт фрези з цанги або знос механіки станка.Рішення: Посилити вакуумний притиск, зменшити виліт інструменту до технологічно необхідного мінімуму.
Сфери застосування ЧПУ-деревообробки в B2B-сегменті
Корпусні та м’які меблі: серійний розкрій фасадів з МДФ і щита, криволінійні каркаси диванів, стільниці, фрезеровані рейкові панелі.
Елементи дизайну та архітектури: декоративні решітки радіаторів, стінові 3D-панелі (буазері), сходові марші, різьблені карнизи та портали камінів.
Сувенірна продукція та преміум-упаковка: бокси для алкоголю, дерев’яні шкатулки, нагородні плакетки, настільні органайзери.
Прототипування та моделювання: майстер-моделі для ливарних форм, інженерні шаблони для штампів, архітектурні макети.
Промислова обробка дерева у Frezer Lazer (Дніпро)
Купівля важких 3D- і 4D-фрезерних центрів, організація систем аспірації та утримання штату досвідчених наладчиків вимагають солідних інвестицій. Компанія Frezer Lazer пропонує меблевим підприємствам, студіям дизайну та виробникам сувенірів вигідне аутсорсингове партнерство:
Потужний верстатний парк: Широкоформатні столи дозволяють кроїти цільні меблеві щити та листи фанери максимальних форматів за один цикл.
Робота за цифровими моделями: Приймаємо креслення у форматах .step, .stl, .dxf, .dwg, .cdr. Допомагаємо оптимізувати 3D-рельєфи під фрезерування для скорочення машинного часу і вартості замовлення.
Прозорі умови співпраці: Офіційний безготівковий розрахунок із ПДВ, фіксовані строки здачі партій згідно з договором.
Надійна логістика: Дбайливе багаторівневе пакування деталей у стрейч-плівку, пінопласт і жорсткий картон для захисту деревини від вологи й ударів. Доставка перевізником «Нова Пошта» або вантажними службами по всій Україні, а також швидкий самовивіз із нашого підприємства в Дніпрі.
Надішліть ваші 3D-моделі чи векторні креслення інженерам Frezer Lazer, і ми оперативно прорахуємо технологічну карту, вартість і терміни виконання ЧПУ-обробки деревини для вашого проєкту!