Все про лазерну різку, фрезерування, матеріали, вироби та можливості сучасного ЧПУ виробництва
5 Листопада, 2026
Під час планового ремонту одного агрегату часто потрібні прокладки різної форми й товщини: під кришки, фланцеві з’єднання та окремі корпусні вузли. Якщо замовляти їх без спільного переліку, легко пропустити позицію або переплутати схожі контури. Комплект за специфікацією пов’язує кожну деталь із конкретним місцем встановлення та потрібною кількістю.
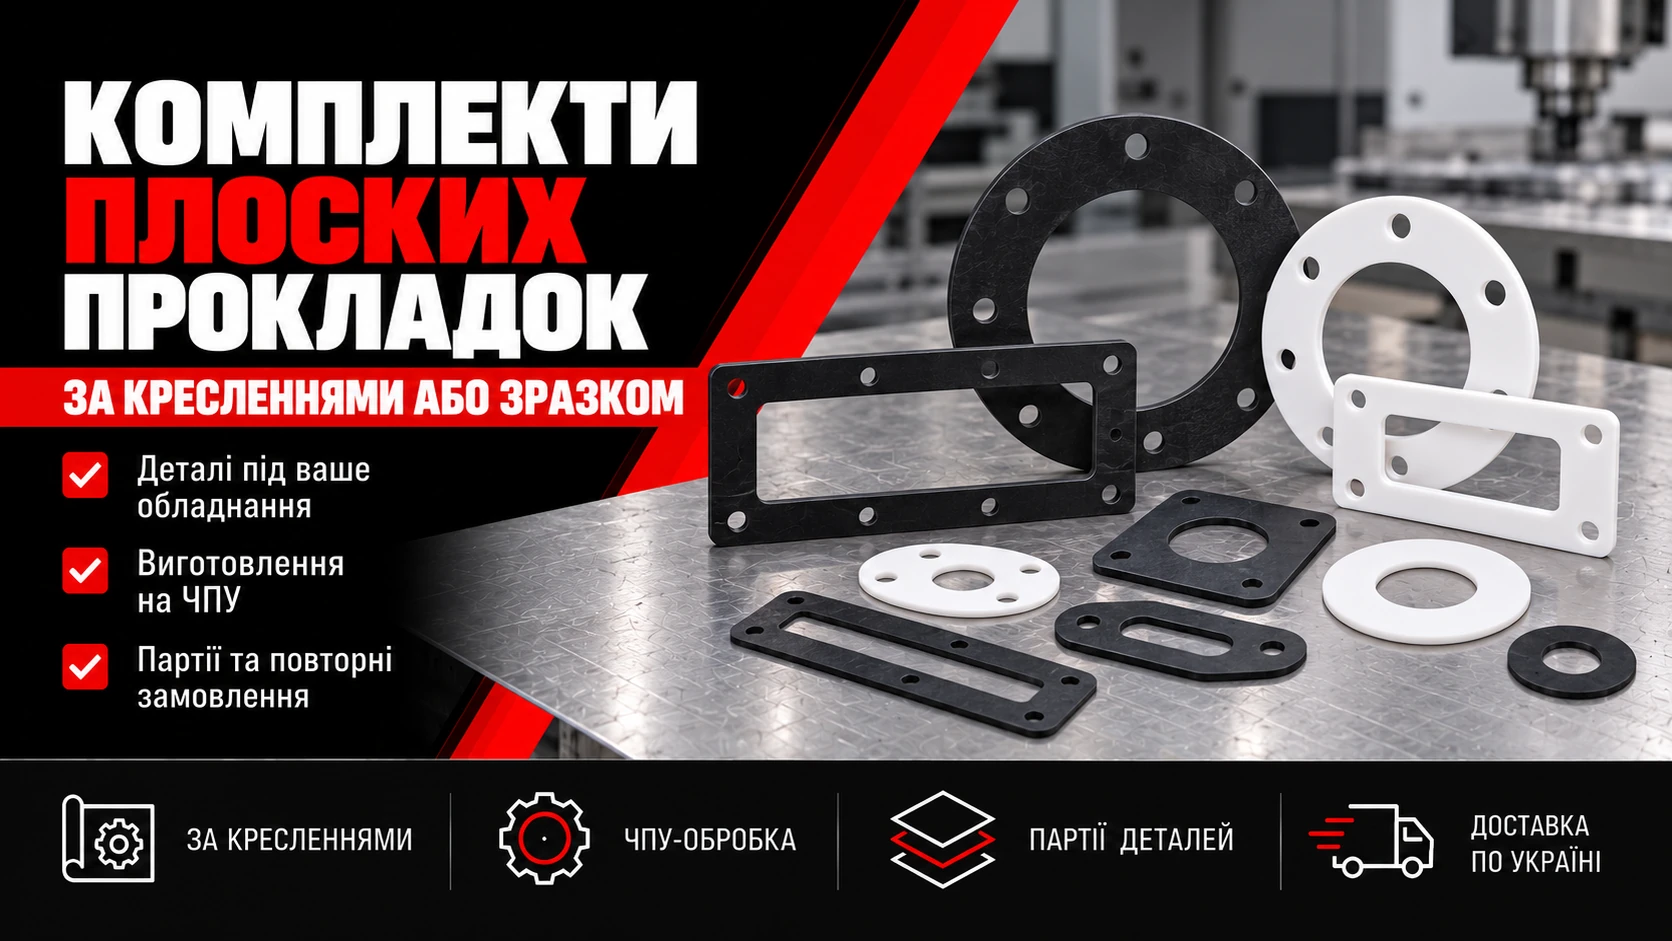
Frezer & Lazer виготовляє комплекти плоских прокладок із листових матеріалів для ремонтних служб і виробничих підприємств. Працюємо за кресленнями, узгодженими зразками та переліком позицій. Підготовлюємо документацію для нових деталей і повторних замовлень, щоб підприємство могло планувати закупівлю комплектів під графік обслуговування.
Склад комплекту визначає замовник: кільцеві прокладки, фігурні рамки, пластини з прохідними отворами або контури під конкретні кришки. Для кожної позиції зазначають матеріал, товщину й кількість на один ремонт. Кілька однакових прокладок у різних місцях можна об’єднати одним артикулом із сумарною кількістю.
Зручно почати зі схеми агрегату або відомості розбирання й позначити всі місця заміни. Це допомагає перевірити повноту переліку ще до розрахунку. Наш напрям технічних прокладок та ущільнювачів охоплює виготовлення плоских деталей під погоджені конструкції, а специфікація об’єднує їх у ваш ремонтний набір.
Для закупівлі комплектів потрібен перелік із однозначними позначеннями. Назва «прокладка кришки» може стосуватися кількох різних деталей, тому поряд указують артикул, номер креслення або фото з позначенням позиції. Кількість на один агрегат відокремлюють від загальної кількості замовлених комплектів.
Для різних виконань агрегату порівнюють геометрію посадкових місць. Важливі відстані між кріпильними отворами, форма проходів і положення внутрішнього контуру. Якщо ці параметри відрізняються, у наборі передбачають відповідні прокладки. Схема кришки з базовими розмірами допомагає однозначно вибрати потрібну позицію.
У межах одного комплекту можуть бути прокладки з різних матеріалів. Кришка у вологому середовищі, з’єднання з мастилом і вузол із нагріванням мають власні умови. Для кожної деталі потрібно знати робоче середовище, температуру, тиск і спосіб притискання. Матеріал та товщину погоджують окремо за її функцією.
Пароніт, гумові техпластини або фторопласт розглядають за вимогами конструктора й характеристиками конкретної марки. Під час заміни матеріалу потрібно зберегти узгоджені умови роботи з’єднання та перевірити вплив товщини на складання. Для позицій із пароніту доступний напрям розкрою прокладок із пароніту на ЧПУ; для еластичних листів — виготовлення прокладок із гумових техпластин.
Для різних з’єднань одного агрегату товщину визначають за посадковими поверхнями й способом затягування. Потрібно врахувати площу контакту, положення кріплення та вимоги до стискання конкретного матеріалу. Якщо змінюють марку листа, ці параметри перевіряють для відповідної прокладки й погоджують з умовами роботи вузла.
У комплекті перевіряють не тільки зовнішню форму деталей, а й відповідність внутрішніх вирізів каналам агрегату. Прокладка має лягати на передбачений поясок контакту, а її край — займати погоджене положення відносно прохідного отвору. Для складного корпусу корисно показати всі канали й перемички на одному фрагменті креслення.
Товщина та ширина вузьких ділянок узгоджуються з матеріалом і способом притискання. У місці, де два внутрішні контури близько один до одного, потрібно зберегти передбачену конструкцією перемичку. Виріз, що підходить до кріпильного отвору, також перевіряють разом із контактною поверхнею, щоб погодити повну геометрію позиції.
Для порваної або деформованої прокладки номінальну форму уточнюють за кришкою й корпусом. Штатний спеціаліст із підготовки креслень оформлює ці дані, а замовник погоджує контури, товщину й матеріал кожної позиції. Фото обох поверхонь допомагає побачити канали та кріплення; вимірювання визначають їх фактичне положення.
Після погодження специфікації групуємо деталі за матеріалами й товщиною та визначаємо технологію розкрою. Обробка на ЧПУ дозволяє формувати погоджені контури, отвори й вирізи. Для кількох схожих деталей особливу увагу приділяємо відмінностям у кріпленні та прохідних каналах, які впливають на встановлення.
Розміри й кількість перевіряємо відповідно до замовлення. Позначення позицій та групування прокладок погоджуємо з ремонтною службою: можна узгодити етикетки або супровідний перелік для ідентифікації деталей. Спосіб позначення обирають так, щоб зберегти потрібний стан робочих поверхонь і зручність перевірки комплекту.
Якщо документація відновлюється вперше, можна погодити контрольний комплект. Його перевіряють під час складання агрегату за вашим порядком приймання. Уточнення контуру або складу набору вносять у документацію, після чого визначають потрібну кількість для наступних ремонтів і резерву.
Дві прокладки можуть мати однаковий зовнішній розмір і різний внутрішній канал або розташування отворів. Для такого набору корисно додати до переліку схематичний вигляд кожної позиції з основними відмінностями. Це допомагає звіряти деталь із посадковим місцем під час ремонту та перевіряти склад комплекту до розбирання обладнання.
Для несиметричної прокладки покажіть сторону встановлення, базовий отвір і напрям відносно кришки. Якщо контур можна перевернути, але канали після цього зміщуються, орієнтацію відображають на схемі. Для різних виконань одного агрегату порівнюють саме отвори, канали й контактні пояски та формують відповідні переліки деталей.
Товщину й матеріал теж перевіряють для кожного місця. Схожість форми не визначає взаємозамінність прокладок у різних середовищах. Погоджене групування та підписи позицій у супровідному переліку допомагають ремонтній службі використовувати потрібну деталь. Ціна комплекту залежить від його складу, матеріалів, геометрії й кількості.
Надішліть Frezer & Lazer специфікацію та креслення у PDF, DXF або DWG. Якщо є тільки старі прокладки, почніть із фото й опису агрегату. Зазначте матеріали за наявними даними, кількість комплектів і дату, до якої потрібні готові деталі. Погодимо підготовку документації та розрахунок виготовлення.
Ви отримуєте набір плоских прокладок за затвердженим переліком, з погодженими контурами та кількістю кожної позиції. Для наступного замовлення основою стає та сама актуальна специфікація: ремонтна служба може планувати повторні закупівлі під конкретні агрегати й етапи обслуговування.
Для підготовки пов’язаних виробничих завдань також перегляньте матеріали: Силіконові прокладки: властивості, застосування та лазерна порізка на ЧПУ; Серійне виготовлення прокладок із технічної пробки; Порізка силікону на ЧПУ: виготовлення прокладок та ущільнювачів.


