Все про лазерну різку, фрезерування, матеріали, вироби та можливості сучасного ЧПУ виробництва
3 Жовтня, 2026
Створення ідеального креслення — це не лише про геометрію, а й про технологічність. Ця стаття є практичним DFM-гайдом (Design for Manufacturability), який підкаже, які розміри задати на кресленні, щоб суттєво знизити відсоток браку та загальну вартість деталі без жодної втрати її функціональності.
Фахівці компанії Frezer Lazer (м. Дніпро) зібрали для вас швидкі інженерні орієнтири, реальні приклади та перевірений чек-лист для серійного виготовлення деталей.
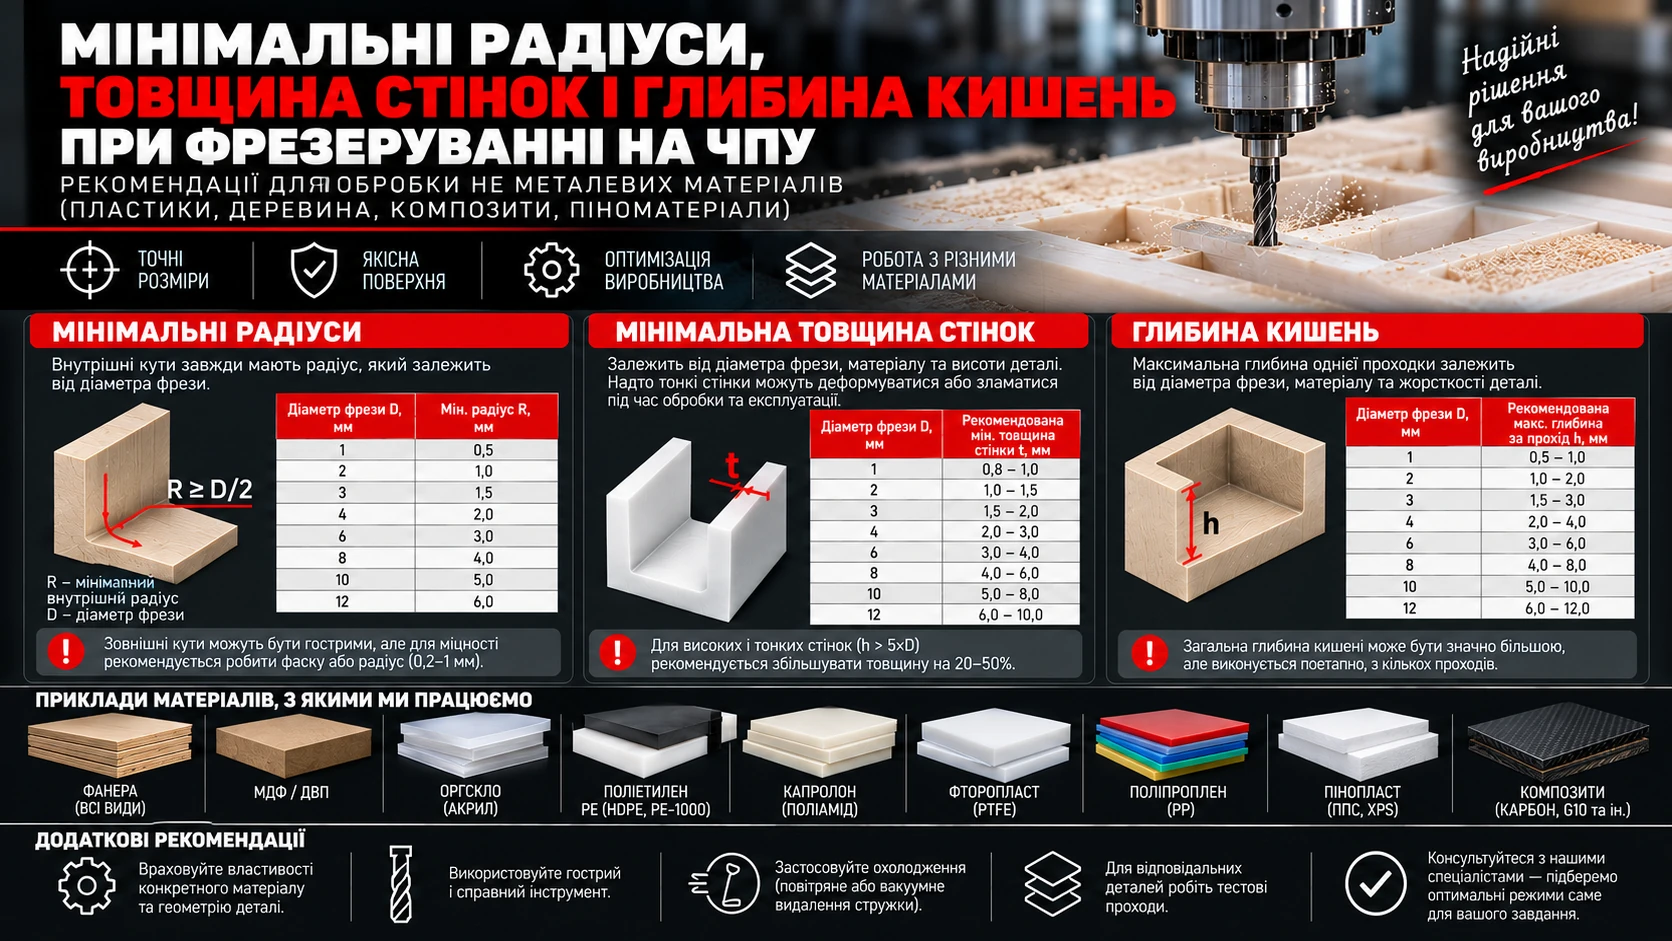
Під час розробки деталі варто спиратися на перевірені індустріальні стандарти. Точні межі завжди залежать від матеріалу, оснащення та обраної стратегії обробки, проте базові орієнтири є універсальними (у таблиці нижче D — це діаметр фрези).
| Параметр деталі | Рекомендації для креслення | Коментар DFM |
| Товщина стінок (метал) | Рекомендується ≥ 0,8 мм | Абсолютний мінімум можливий на рівні ~0,5 мм, але з ризиками вібрацій та деформації; надійніше закладати ≥ 0,8 мм. |
| Товщина стінок (пластики) | Рекомендується ≥ 1,5 мм | Абсолютний мінімум ~1,0 мм допустимий точково, проте безпечніше працювати від ≥ 1,5 мм. |
| Внутрішні вертикальні кути | Радіус має бути якомога більшим; задавайте трохи більше радіуса фрези | Наприклад, замість 3,175 мм краще задати 3,3 мм: фрезі легше «повернути», виникає менше пауз, а фініш виходить кращим. |
| Радіус на дні кишені | Залишайте гострим або задавайте невеликий радіус (≈0,1–1 мм) | Це дає чистий фініш і передбачувану траєкторію; якщо принципово потрібен більший радіус — закладайте його явно. |
| Глибина кишені (звичайна) | ≤ 3–4 × D застосовуваної кінцевої фрези | Глибше — стрімко зростають прогин, вібрації та час обробки; 5 × D ще досяжно, далі потрібен спецінструмент. |
| «Глибока» порожнина | Вважається при глибині > 6 × D; можлива обробка до 30 × D спецінструментом | Це екстремально дорого і довго; набагато краще перезібрати геометрію або використовувати 5-осьову обробку. |
Грамотна адаптація креслення під ЧПУ-обробку має прямий економічний ефект:
Тонкі стінки під час фрезерування пластиків вібрують, «відпружинюють» від різця і ведуть до погіршення розмірної точності та шорсткості поверхні.
Безпечні орієнтири становлять ≥ 0,8 мм для металів та ≥ 1,5 мм для пластиків. Абсолютні мінімуми (метали ~0,5 мм; пластики ~1,0 мм) інколи зустрічаються, але вони неминуче вимагають уповільнення режимів і несуть високий ризик браку. Використовуйте їх тільки за вимушеної необхідності та обов’язково повідомляйте про це в технічному завданні (ТЗ).
Звичайний «робочий» ліміт для фрезерування кишень становить до 3–4 × D кінцевої фрези. Співвідношення 5 × D ще досяжне, проте ціною збільшення часу та зниження якості.
Усе, що перевищує 6 × D, вважається глибокою порожниною: стрімко зростають прогин фрези, вібрації та виникають проблеми з відведенням стружки. Так, за допомогою спецінструменту можлива обробка на глибину до ~30 × D, але це вже зовсім інша економіка, яка включає нестандартні рішення, довгі цикли, швидкий знос і високу ціну самого інструменту.
Що робити, якщо потрібна велика глибина:
Уявімо деталь-кришку з внутрішньою кишенею розміром 40×60×12 мм. При заданому радіусі кута 3,0 мм можна використовувати фрезу Ø6, що гарантує високі робочі подачі та малу кількість проходів.
Якщо ж змусити верстат зробити радіус R=1,0 мм (потрібна фреза Ø2), подача і глибина різання миттєво падають, кількість проходів подвоїться або потроїться, і додасться обов’язковий чистовий «чистячий» прохід. Як наслідок, «хвилини верстата» зростають у рази. У сумі виходить дуже відчутна різниця в ціні при візуально однаковій геометрії деталі.
Компанія Frezer Lazer орієнтована на довгострокову B2B-співпрацю. Ми працюємо за безготівковим розрахунком із ПДВ і завжди допомагаємо клієнтам оптимізувати їхні проєкти.
Надішліть нам файл у форматі STEP або креслення з позначками щодо радіусів, стінок та кишень. Наші технологи запропонують варіанти, де можна спростити деталь і знизити її собівартість без втрати функціональності. Готові серійні партії ми оперативно відправляємо «Новою Поштою» по всій Україні, а також пропонуємо зручний самовивіз у місті Дніпро. Звертайтеся за професійним розрахунком!


