26 Вересня, 2026
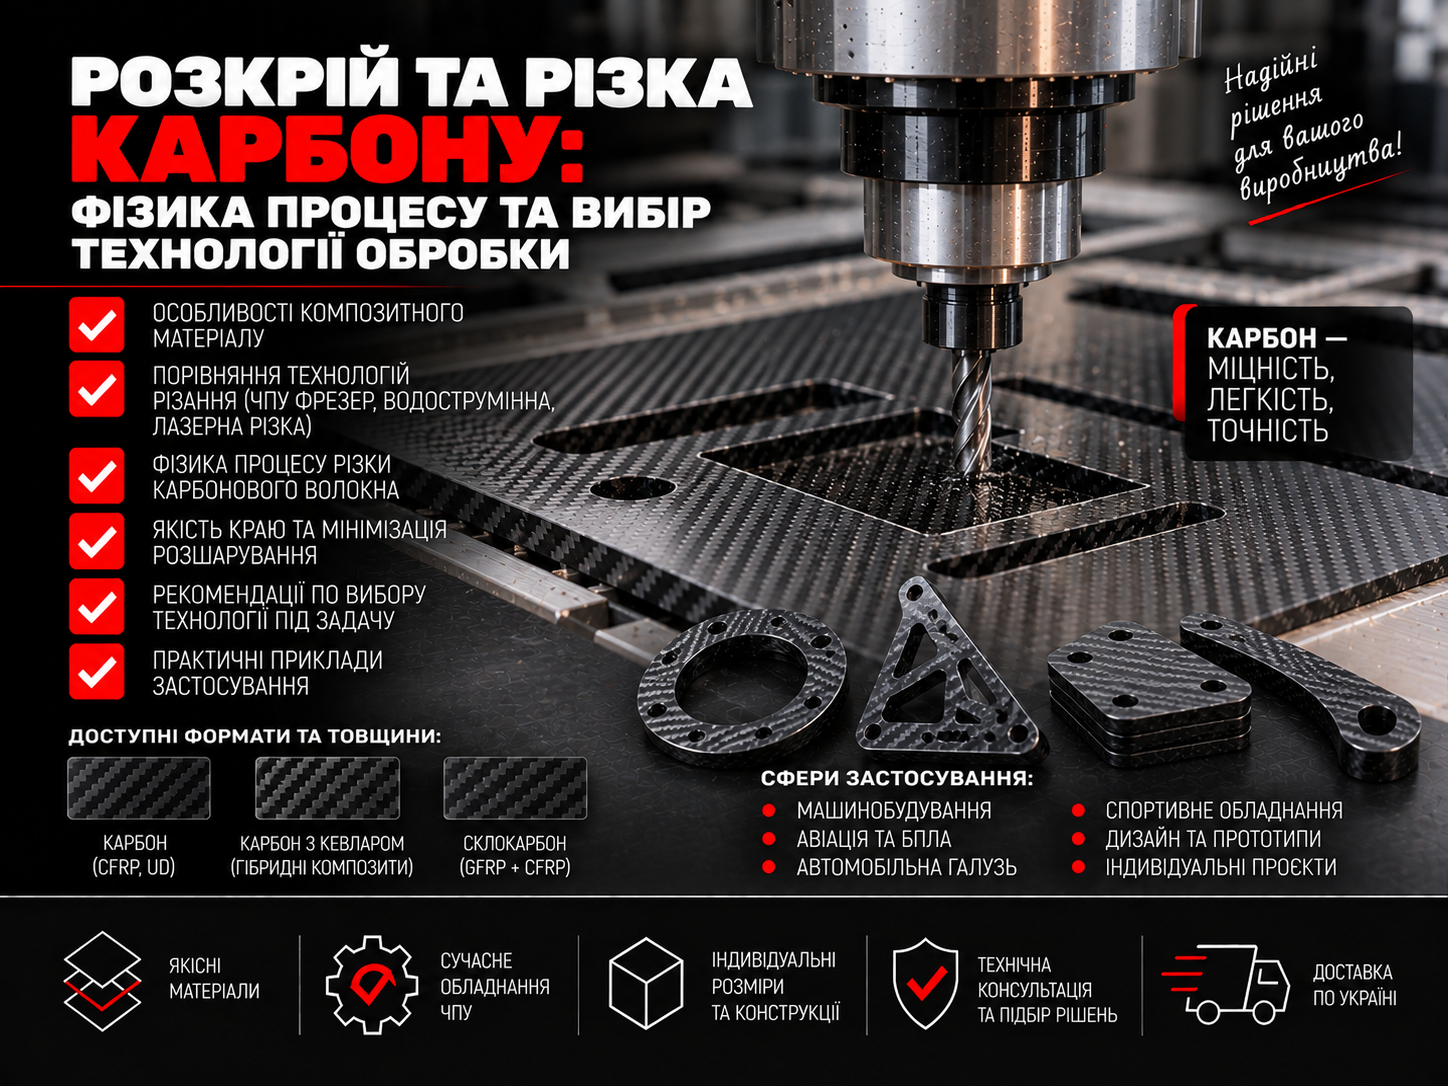
Розкрій та різка карбону: фізика процесу та вибір технології обробки
Як правильно різати композитні матеріали та що мається на увазі під якістю обробки вуглепластиків? Оцінка якості розкрою карбону — процес об’єктивно складний. Шорсткість поверхні тут часто не має вирішального значення, стружка (за якою в металообробці оцінюють якість різу) відсутня як така, а небезпечне розшарування шарів композиту може бути взагалі непомітним неозброєним оком.
Звісно, зовнішні відколи помітити простіше, а от внутрішня деламінація (розділення шарів), що виникає внаслідок надмірного застосування осьової сили тупого інструменту, залишається прихованою. Погана якість країв та отворів вимагає додаткової ручної обробки, що різко гальмує продуктивність і робить процес невиправдано дорогим.
Чому вибір професійної технології настільки актуальний?
Сьогодні сировину для створення вуглепластиків знайти нескладно. Багато хто намагається обробляти карбон кустарним способом «у гаражі». Одне діло, коли йдеться про прості декоративні деталі, і зовсім інша історія — високонавантажені елементи спортивних болідів чи авіаційних конструкцій. Погана якість різання знижує міцнісні характеристики карбону набагато фатальніше, ніж аналогічний брак при роботі з металом.
З огляду на високу вартість вуглепластику, експериментувати з ним економічно недоцільно. Для гарантії якості краще звернутися до виробничого підприємства Frezer Lazer (м. Дніпро), де розкрій здійснюється на високоточних промислових верстатах з ЧПУ.
Загальні труднощі механічної обробки карбону
Першочергова проблема полягає в тендітній (крихкій) структурі самої композитної матриці. Волокна мають високу твердість і абразивність, тоді як полімерна смола легко піддається руйнуванню. Виділимо 8 фундаментальних особливостей, які відрізняють карбон від металу:
- Анізотропні властивості. На відміну від металів з їхньою кристалічною решіткою, композити мають різні фізичні властивості вздовж і поперек волокон. Алгоритм різання повинен враховувати цю багатофакторність.
- Проблема чистоти поверхні. При недотриманні режимів різання, мікротріщини між вуглецевим волокном та зв’язуючою смолою розростаються, порушуючи цілісність деталі.
- Мінімальна теплопровідність. Під час фрезерування металу близько 90% тепла відводиться разом зі стружкою. У карбону стружки немає (утворюється пил), тому тепло концентрується в зоні різу, вимагаючи специфічних методів охолодження інструменту.
- Надтвердий наповнювач. Твердість вуглецевих ниток може перевершувати твердість швидкорізальних сталей. Тому для розкрою найчастіше застосовують інструмент з алмазним напиленням.
- Екстремальна абразивність. Ця властивість викликає блискавичний знос неспеціалізованих фрез.
- Деструкція полімерного зв’язуючого. Локальні напруги та температура руйнують хімічні зв’язки макромолекул смоли. Утворюється в’язкотекучий полімер, який діє як поверхнево-активна речовина, проникаючи в мікродефекти фрези. Результат — так зване механо-хімічне адсорбційне зношування ріжучого інструменту.
- Мала теплостійкість матриці. Більшість смол витримують діапазон лише 160-300 °C. Перевищення порогу викликає термодеструкцію (вигоряння) та припікання на торцях деталі. Використання традиційних ЗОР (змощувально-охолоджувальних рідин) часто недопустиме через здатність композитів вбирати вологу.
- Токсичний пил. Дрібнодисперсний композитний пил становить загрозу як для здоров’я оператора, так і для механіки верстата, що вимагає жорсткого дотримання санітарних та промислових норм.
Сучасні методи розкрою: огляд технологій
Розкрій композитів здійснюють кількома принципово різними способами. Розглянемо їхні переваги та недоліки в контексті промислового застосування.
Це лезова обробка, яка виходить далеко за рамки простого контурного різання. Парк із 3 сучасних фрезерних верстатів дозволяє нам не лише вирізати деталь, а й задати їй об’ємний рельєф (кінцеве, торцеве, фасонне фрезерування).
- Переваги: Відсутність термічного нагару на торцях (на відміну від лазера), найвища точність позиціонування, можливість створення 3D-заглиблень, пазів, глухих отворів. Ідеально підходить для листів товщиною від 1 мм і більше.
- Недоліки: Вимагає регулярної заміни дороговартісних алмазних фрез через абразивний знос.
У нашому арсеналі також є 2 лазерні верстати. Сфокусований промінь пропалює матеріал безконтактно.
- Переваги: Надзвичайно висока швидкість, можливість вирізати мікроскопічні та гострі кути без радіусу (який завжди залишає фреза), відсутність механічного тиску на заготовку.
- Недоліки: Висока температура лазера неминуче викликає локальну термодеструкцію смоли (обвуглювання торця). Тому лазер застосовують здебільшого для тонкого карбону, декоративних деталей або тих конструкцій, де нагар на кромці не є критичним.
Гідроабразивна обробка (Довідково)
Різання струменем води з абразивним піском під надвисоким тиском.
- Переваги: Відсутність нагрівання (немає ризику розплавлення матриці), можливість різати дуже товсті плити (до 20-30 см).
- Недоліки: Високе водопоглинання торцями деталі, що вимагає тривалого технологічного сушіння; висока шорсткість різу; велика вартість обладнання та експлуатації.
Ультразвукова обробка (Довідково)
Різання відбувається під впливом високочастотних вібрацій на спеціальний лезовий наконечник.
- Переваги: Точність, відсутність пилу, мінімальне розшарування.
- Недоліки: Дуже низька продуктивність, підходить лише для специфічних вузькопрофільних завдань і тонких препрегів.
Професійні B2B-послуги в Україні
Для отримання гарантованого результату інженери та конструктори звертаються до компанії Frezer Lazer. Ми застосовуємо науково обґрунтований підхід до вибору режимів різання, розробляємо оптимальні алгоритми (маршрутизовану ЧПУ-обробку) та мінімізуємо відсоток технологічного браку.
Співпрацюючи з нами, ви отримуєте офіційне документальне оформлення (працюємо з ПДВ), можливість реалізації великих серійних партій за кресленнями формату .dxf чи .dwg, та оперативну доставку ваших високотехнологічних деталей з Дніпра компанією «Нова Пошта» у будь-який регіон України.